4709ES2 EATON 819707
4709ES2 EATON 819707 American Brake Shoe est un composant de freinage haute performance et robuste méticuleusement conçu pour répondre aux exigence...
See Details


Choisir des garnitures de friction automobiles ne consiste pas à choisir la bande la moins chère sur une étagère. Il s'agit d'une décision de spécification liée à la géométrie des mâchoires de frein, au poids du véhicule et à la température de fonctionnement. Chaque fois qu'un poids lourd ou une remorque effectue des arrêts répétés lors d'une longue descente, la garniture de friction est l'interface qui convertit l'énergie cinétique en chaleur. Si la garniture ne peut pas conserver son coefficient de friction malgré cette charge thermique, le frein s'affaiblit et la distance d'arrêt augmente.
Pour les gestionnaires de flotte, les techniciens d'atelier et les acheteurs de pièces détachées, la question pratique est de savoir comment identifier la bonne garniture pour un véhicule donné et éviter une usure prématurée, des rayures sur les tambours ou des défaillances de sécurité. Cet article explique la technologie des matériaux sous-jacents, les niveaux de performance et les principales différences entre les plates-formes de revêtement américaines et européennes.
Une garniture de friction automobile est un matériau composite incurvé et résistant à l’usure fixé sur la face extérieure d’un segment de frein. Lorsque le frein est appliqué, la pression hydraulique ou pneumatique pousse le patin vers l'extérieur et presse la garniture contre la surface intérieure du tambour de frein. Contrairement à une plaquette de frein à disque, qui agit sur un rotor plat, une garniture de frein à tambour repose sur une surface cylindrique, son rayon, son profil et sa méthode de montage doivent donc correspondre exactement à la plate-forme de la chaussure.
Les camions lourds et les remorques dépendent encore largement des freins à tambour, en particulier sur les essieux des remorques et dans les flottes nord-américaines. La garniture de friction de ces ancrages est la pièce consommable qui absorbe l’usure, protège les mâchoires et le tambour de frein les plus coûteux et détermine finalement les performances de freinage. Une garniture avec un rayon ou une configuration de trous incorrecte ne s'installera pas correctement, ce qui entraînera un contact irrégulier, des vibrations et un effet de freinage réduit.
Le mélange de matières premières à l’intérieur d’une garniture de friction automobile détermine l’essentiel de son comportement. Le liant de base est généralement une résine phénolique thermodurcie qui maintient la structure ensemble et confère au revêtement une stabilité dimensionnelle à des températures élevées. Les fibres de renforcement telles que les fibres de verre, d'aramide, d'acier ou minérales assurent la résistance mécanique, tandis que les charges et les modificateurs de friction comme le graphite, les particules de laiton ou les poudres de céramique ajustent le coefficient de friction, le taux d'usure et les caractéristiques sonores.
Bien qu’un acheteur inspecte rarement la recette du mélange, les conséquences de cette formulation se manifestent dans trois domaines :
Le processus de fabrication compte tout autant. La production typique consiste à mélanger les ingrédients en poudre et fibreux, à préformer le mélange pour lui donner une forme grossière, à le presser à chaud sur des éléments de renforcement, à durcir la résine phénolique et à meuler la pièce à une épaisseur précise. Si l'étape de durcissement est précipitée, les composés volatils restent piégés à l'intérieur du matériau et peuvent provoquer une décoloration précoce, voire un délaminage lors d'un freinage brusque.
Pour les applications intensives, une qualité constante des lots n’est pas facultative. Le même numéro de pièce doit produire la même courbe de friction à chaque fois, sinon un atelier ne peut pas prédire la distance d'arrêt. Pour cette raison, une usine dotée d’un équipement de test interne et d’une chaîne de production contrôlée constitue une source plus sûre qu’un commerçant qui ne contrôle pas la formulation.
Le paramètre de performance central de toute garniture de friction est son coefficient de friction, généralement exprimé en μ ou par une lettre. Dans le système de notation traditionnel, une désignation telle que F décrit un niveau de friction dynamique nominal suffisamment stable pour la plupart des tâches intensives de freinage à tambour. Une qualité complète comme FF indique que la garniture maintient cette bande de friction à des températures de fonctionnement normales et à nouveau sous des charges thermiques plus élevées, c'est pourquoi les garnitures de qualité FF sont largement utilisées dans les véhicules utilitaires.
Les acheteurs voient parfois des désignations spécifiques à l'application qui incluent un numéro et la qualité, par exemple 23K FF. Le K fait normalement référence à une condition liée à l’application ou à une cote de travail cinétique utilisée par le fabricant pour définir l’enveloppe de fonctionnement. Ce que cela signifie en termes pratiques, c'est que le revêtement a été conçu pour convertir l'énergie cinétique en chaleur tout en restant à l'intérieur d'une fenêtre de friction stable, sans dériver dans une zone de fondu lorsque le tambour devient chaud.
Le comportement en température est plus utile que le numéro sur la boîte. Une bonne garniture robuste conserve une friction acceptable à des températures de fonctionnement normales et les retards s'estompent bien au-delà de la condition générée lors d'un freinage continu en montagne. Il doit également récupérer rapidement après refroidissement, car l'évanouissement des freins devient beaucoup plus dangereux lorsqu'un conducteur atteint la descente suivante avant que le matériau de friction n'ait retrouvé ses performances d'origine.
Le même composé de friction se comporte mal en service si le profil de la garniture ne correspond pas au segment de frein. C'est pourquoi les garnitures sont cataloguées par plate-forme et modèle de chaussure, et pourquoi le numéro de pièce doit toujours être confirmé par rapport au profil de chaussure réel du véhicule.
Les garnitures de friction de type américain sont couramment utilisées sur les mâchoires de frein des camions lourds et des remorques construites selon Meritor, Eaton ou des normes similaires. Les références populaires incluent les doublures plates ou légèrement incurvées des séries 4515 et 4707, qui sont sélectionnées en fonction de la largeur, de l'épaisseur et des exigences de rivetage ou de collage des chaussures. Ces revêtements arrivent souvent sous forme de bandes nues pour une utilisation en atelier, avec l'option de fentes ou de chanfreinages appliqués en usine. Les mêmes garnitures sont également disponibles préassemblées sur des mâchoires de frein doublées lorsqu'une flotte préfère une installation sans temps d'arrêt.
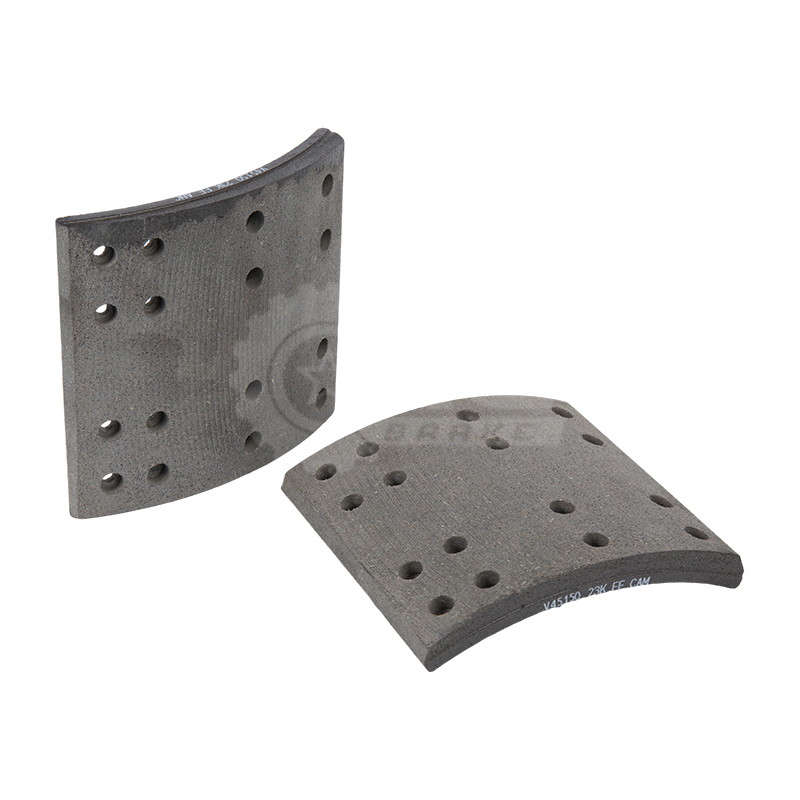 Garniture de frein américaine FMSI 4515 pour camions lourds Une doublure standard de type américain de 16,5 x 7 pouces pour les essieux Meritor et similaires, référencée avec WVA 19036/19037. Il résiste à la décoloration et minimise le bruit, ce qui en fait un remplacement pratique pour les services longue distance ou difficiles. Voir le produit →
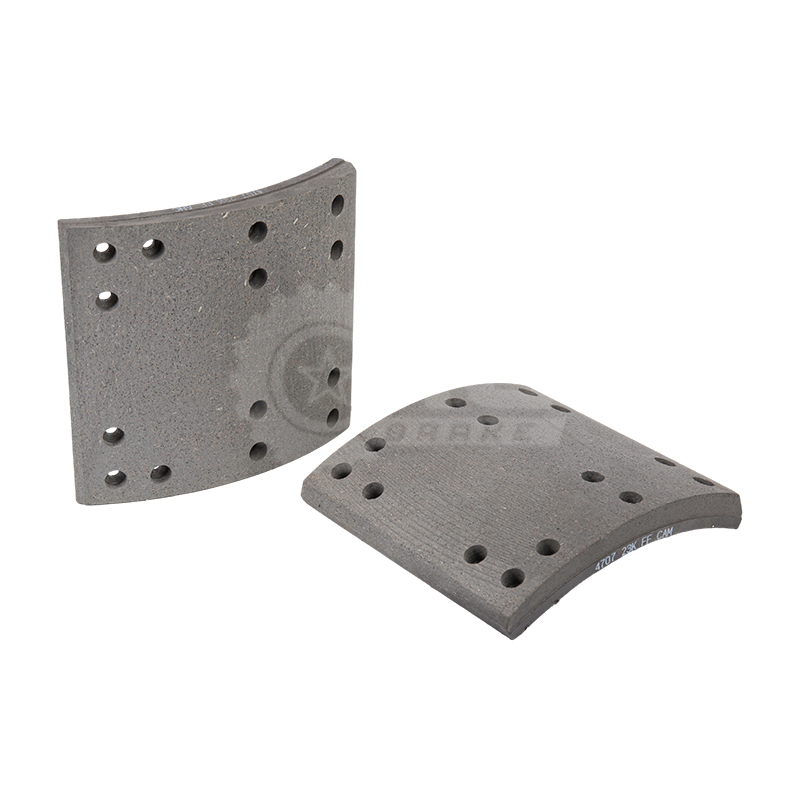 Garniture de frein américaine FMSI 4707 pour systèmes d'essieu Meritor Cette doublure de 16,5 x 7 pouces est conforme aux normes FMSI 4707 et WVA 19030, formulées pour les essieux Meritor. Il offre une résistance constante au frottement et à l'évanouissement, adapté aux livraisons urbaines et aux flottes long-courriers recherchant un freinage fiable. Voir le produit →
Les garnitures de frein de type européen suivent les exigences de localisation et de contour des essieux européens tels que BPW, SAF, Volvo et plates-formes similaires. Ces garnitures ont souvent un profil plus complexe que les bandes nues américaines car le sabot peut utiliser des languettes de positionnement, des étapes de liaison supplémentaires ou des chanfreins de bord spécifiques qui affleurent le tambour. La série 19032 est une référence typique pour les applications européennes lourdes et doit être adaptée au bon modèle d'essieu ou de patin pour éviter les problèmes de montage.
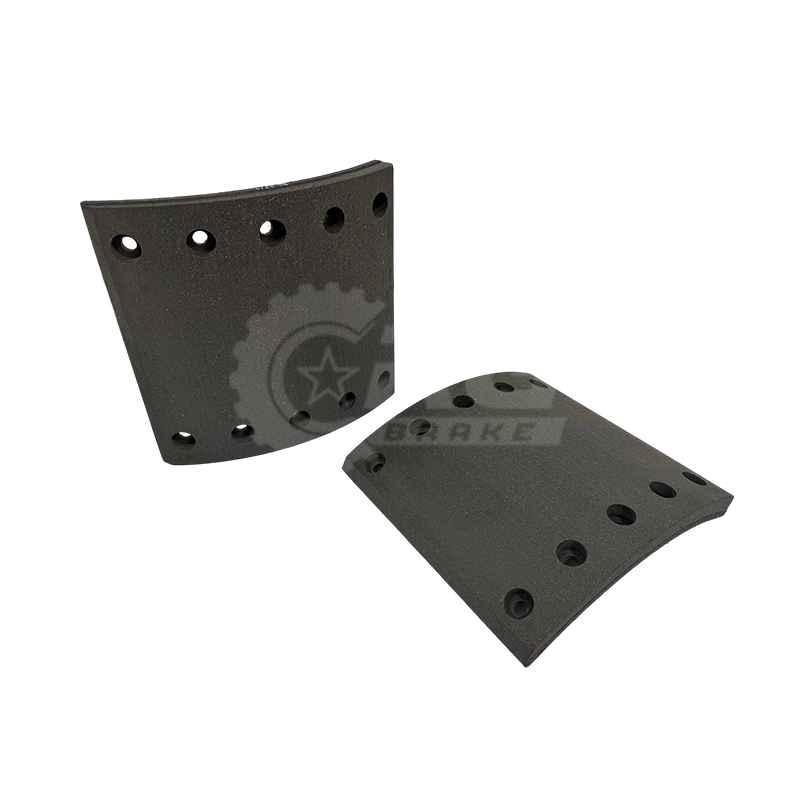 Garniture de frein européenne WVA 19032 pour ensembles d'essieux BPW Un revêtement de type européen de 420 x 180 mm pour les systèmes BPW, identifié par WVA 19032 et FMSI BPW180. Son profil précis et sa stabilité thermique contribuent à garantir un ajustement approprié et un freinage fiable dans les flottes mixtes de poids lourds. Voir le produit →
Pour les organisations qui servent des flottes mixtes, la compréhension de ces différentes plateformes évite des erreurs de commande coûteuses :
| Point de comparaison | Exemple de type américain | Exemple de type européen |
|---|---|---|
| Références typiques de revêtement | 4515, 4707 | 19032 |
| Plateformes de mâchoires de frein communes | Chaussures Meritor de style Eaton | Chaussures style BPW, SAF, Volvo |
| Technique de montage | Riveté ou collé | Collé ou profilé avec languettes de positionnement |
| Approche commune en matière de passation des marchés | Doublures nues ou chaussures doublées | Chaussures doublées ou ensembles collés sur mesure |
Une fois le type de garniture de friction défini, la décision suivante concerne le niveau d’assemblage. Un atelier peut acheter des garnitures de friction automobiles nues et effectuer lui-même le rivetage ou le collage, ce qui offre de la flexibilité et souvent un coût de pièce inférieur. Mais cette approche nécessite du matériel de forage, une main-d’œuvre qualifiée et un contrôle qualité minutieux à chaque regarnissage.
De nombreuses flottes préfèrent les mâchoires de frein doublées, car la garniture est collée ou rivetée en usine, ce qui élimine les erreurs d'installation et crée une surface de contact constante. Pour des délais d'exécution encore plus rapides, un segment de frein doublé avec un kit de matériel comprend les ressorts, les broches, les composants de réglage et le matériel de montage dans une seule boîte. Le technicien retire simplement l'ancien ensemble de chaussures et monte la nouvelle unité complète. Le compromis est que les versions assemblées coûtent plus cher à l’achat et à l’expédition, et nécessitent une identification précise de l’essieu et des patins avant de commander.
Du point de vue de l'approvisionnement, la voie la plus fiable consiste à définir d'abord le modèle d'essieu du véhicule, à vérifier l'ancien type de patin et le numéro de pièce de la doublure, puis à choisir entre des garnitures nues ou un assemblage complet en fonction de la capacité de main-d'œuvre de l'atelier.
Les erreurs les plus courantes lors de l'achat de garnitures de friction robustes sont d'ignorer le profil de la chaussure, de surspécifier le niveau de friction et d'acheter auprès d'un fournisseur qui ne peut pas documenter la formule. Les camions qui partagent le même modèle d'essieu peuvent toujours différer en termes de diamètre du tambour, d'épaisseur de doublure et de configuration des trous, de sorte que les données derrière le numéro de pièce sont plus importantes qu'une description générique.
Lors de l'évaluation d'un fournisseur, demandez des informations techniques indiquant le degré de friction, la plage de température recommandée et la référence appropriée des mâchoires de frein. Vérifiez si le fournisseur prend en charge le perçage, le rainurage, le chanfreinage ou l'étiquetage OEM personnalisés. Préférez un fabricant qui contrôle l’ensemble du processus depuis la formulation de la friction jusqu’à l’assemblage structurel, car c’est le seul moyen de garantir la cohérence des lots.
Notre équipe chez CRG a passé plus de deux décennies à développer des produits de freinage robustes, notamment formulation de friction et ingénierie des mâchoires de frein pour les flottes commerciales. En tant qu'usine, nous produisons des garnitures de friction américaines et européennes, des mâchoires de frein doublées et des kits de matériel complets dans une seule usine, avec des tests internes pour chaque composé que nous commercialisons. Pour les commandes spécifiques à un véhicule, envoyez le modèle d'essieu et le numéro de pièce de la doublure à notre équipe d'ingénierie pour confirmation. Une enquête directe en usine clarifiera les options de forage, la disponibilité des stocks et la documentation de test avant de vous engager dans un lot complet.

4709ES2 EATON 819707 American Brake Shoe est un composant de freinage haute performance et robuste méticuleusement conçu pour répondre aux exigence...
See Details
Les mâchoires de frein européennes BPW200 05.091.27.83.0, avec une spécification de taille de 420 × 200 mm, sont un composant de rechange haute per...
See Details
Les mâchoires de frein moulées BENZ180 659 420 0619, avec des dimensions précises de 410 × 180 mm, sont méticuleusement conçues pour répondre aux e...
See Details
Le segment de frein 4515 American Brake Linings est conçu avec une dimension standard de 16,5" x 7", qui a été largement reconnue comme une taille ...
See Details
Nos mâchoires de frein doublées 4707Q A19 3222 D2006 avec kits de matériel sont des composants de précision mesurant 16,5 pouces de longueur et 7 p...
See Details
Les mâchoires de frein doublées 4515Q A91 3222 S1293 avec kits de matériel sont conçues de manière experte pour offrir des performances de freinage...
See Details
Ces patins de frein doublés 4709ES2 EATON 819707 avec kits de matériel mesurent 16,5 pouces sur 7 pouces, spécialement conçus pour s'adapter a...
See Details
Les kits de matériel 4515Q/4707Q E-2769SHD sont méticuleusement conçus spécifiquement pour être utilisés avec les modèles de véhicules 4515Q et 470...
See Details
Les kits de matériel 4515E E-1816SHD, identifiés par le numéro OEM E-1816SHD, représentent un ensemble de matériel complet et de haute qualité méti...
See Details
Le kit de réparation de freins BPW NEW représente une solution matérielle de pointe et de précision, spécialement conçue pour l'entretien et l...
See DetailsObtenez un devis gratuit (personnalisé)

derek@crgbrake.com
vicky@crgbrake.com

 NOTRE Produit
Quoi de neuf
Copyright© Zhejiang Courage Auto Parts Co., Ltd. All Rights
Réservé
 Fabricants de pièces de frein CRG pour véhicules utilitaires